Voltac Industrial

Lo que hacemos

Servicios con un mismo objetivo. 

Cada servicio resuelve un problema concreto. Se contratan por separado o combinados, según lo que hoy más le esté costando. Si no sabe por dónde empezar, se empieza por el primero.

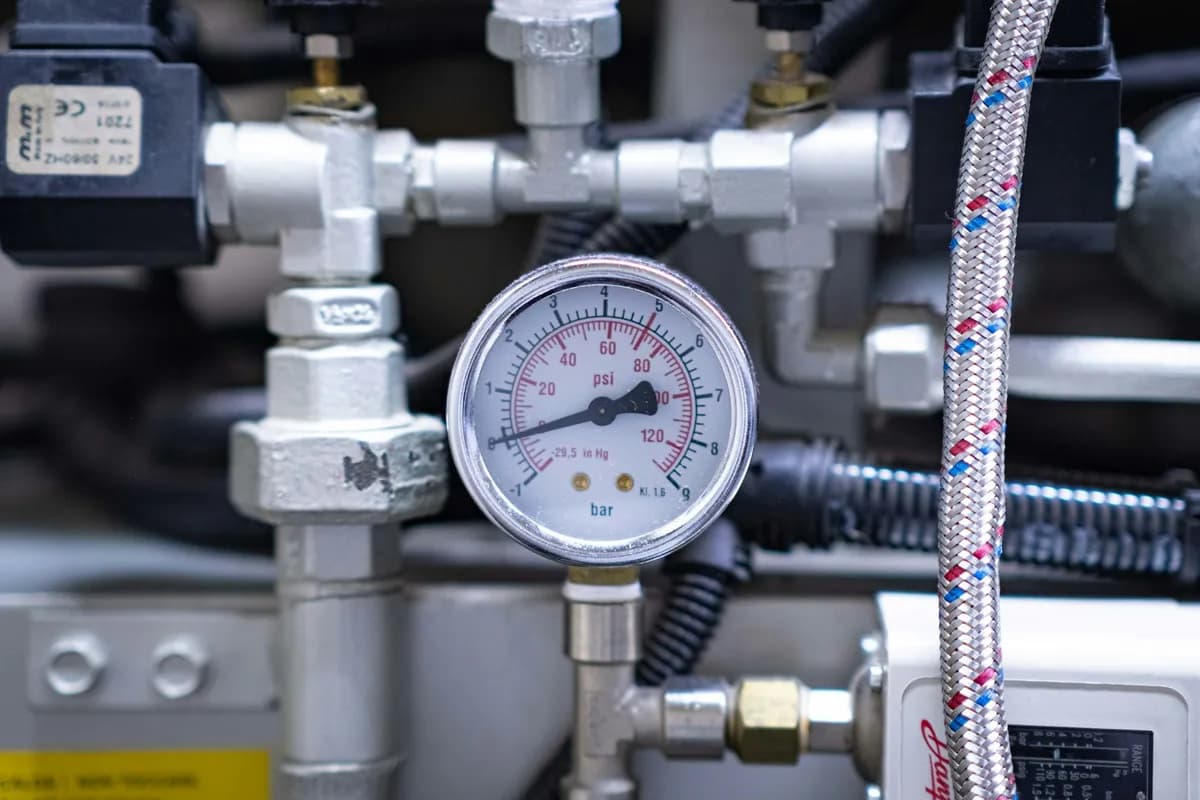
Transmisor de presión industrial instalado en línea de proceso
01

Instrumentación y calibración

Una planta no se controla mejor de lo que se mide.

Si el medidor miente, todo lo que viene después está mal: el control corrige lo que no es, el informe de producción no cuadra y la discusión con el cliente o con el auditor se pierde por falta de respaldo. Suministramos, instalamos y calibramos los instrumentos de su proceso —presión, temperatura, caudal, nivel, analíticos— y le entregamos el certificado con la trazabilidad que le van a pedir.

Así se ve en la práctica

  • Instrumentos seleccionados para su proceso, no los que había en bodega
  • Montaje, cableado y puesta en marcha en sitio
  • Calibración con patrones trazables y certificado por instrumento
  • Un plan de recalibración con fechas, para que nada se venza sin aviso
  • Diagnóstico de los lazos que vienen dando lecturas dudosas
Detalle técnico

Transmisores de presión, temperatura, caudal másico y volumétrico, nivel por radar, ultrasonido e hidrostático; elementos finales de control y posicionadores; calibración con patrones trazables con certificado de incertidumbre; configuración HART y verificación de lazo punto a punto; documentación de hojas de datos, índice de instrumentos y planos P&ID actualizados.
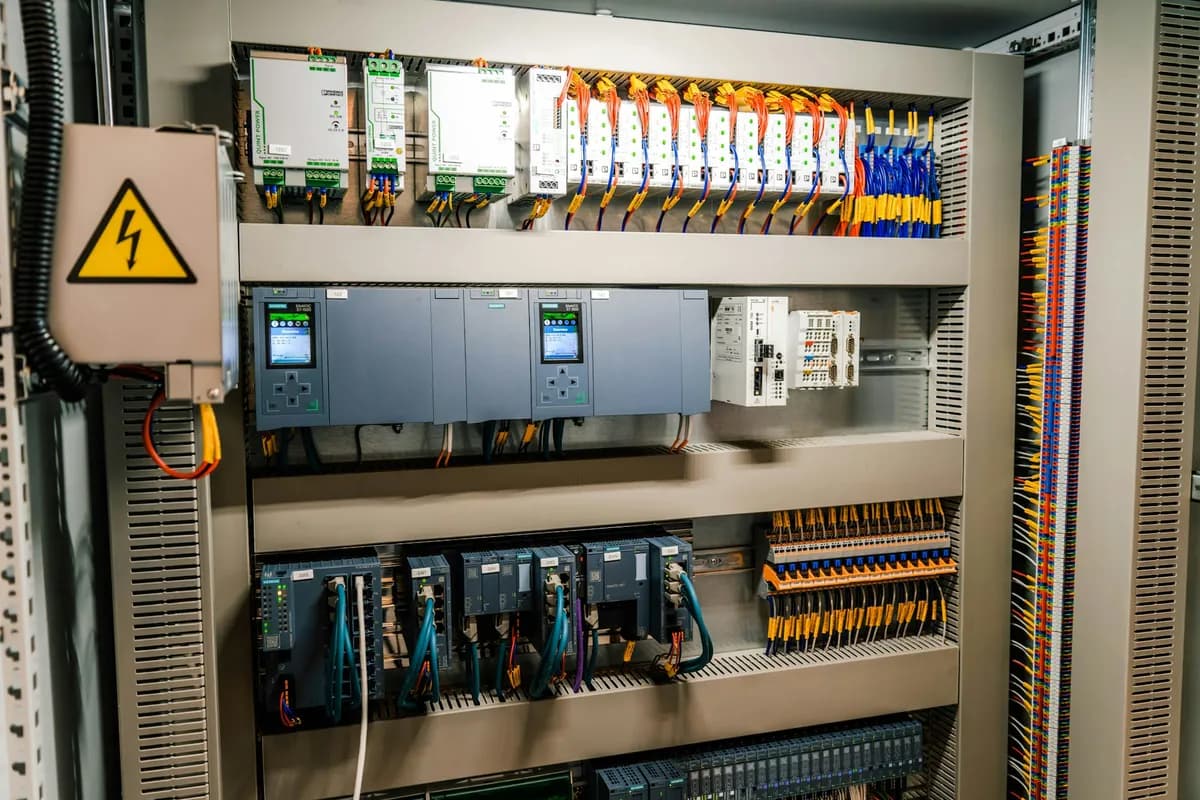
Controlador lógico programable y módulos de entrada y salida en gabinete
02

Control automático de procesos

Un lazo mal sintonizado se paga todos los días, en producto y en energía.

Cuando el control no está afinado, la planta oscila: la temperatura sube y baja, la válvula trabaja de más, el operador termina pasando el lazo a manual y corrigiendo a ojo. Revisamos cómo se comporta su proceso, sintonizamos los lazos y programamos la lógica para que la planta se sostenga sola en el punto en que debe estar.

Así se ve en la práctica

  • Los lazos que hoy se operan en manual, devueltos a automático
  • Menos oscilación, menos desgaste de válvulas y menos consumo
  • Lógica de arranque, parada y enclavamientos documentada
  • Alarmas que suenan cuando importa y no todo el tiempo
  • Su equipo entrenado para operar y ajustar lo que se entregó
Detalle técnico

Control regulatorio y avanzado sobre PLC y DCS; identificación de la dinámica del proceso y sintonía de lazos PID; cascada, relación, rango partido y control anticipativo; programación en lenguajes IEC 61131-3; enclavamientos y secuencias de arranque y parada; racionalización de alarmas y simulación previa a la puesta en marcha.

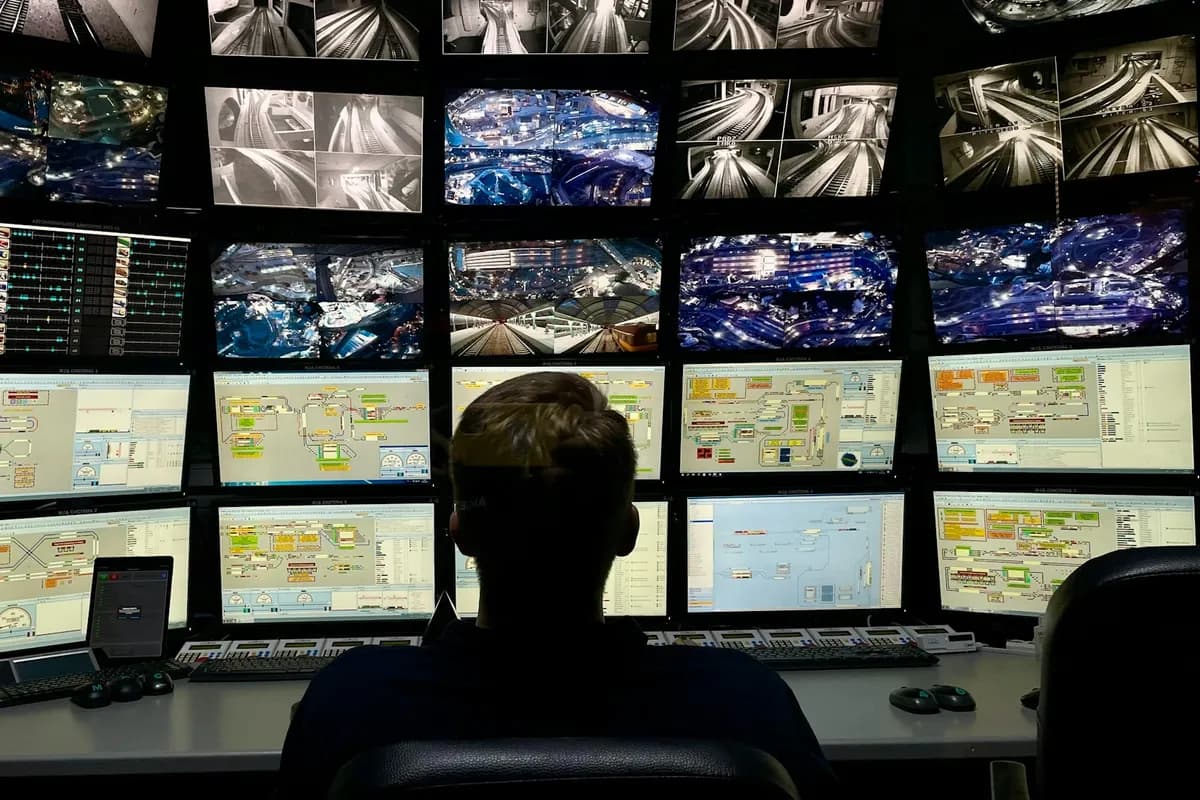
Operador frente a un muro de pantallas de supervisión de proceso
03

Automatización integrada y supervisión

Lo que no se ve en una pantalla, se descubre cuando ya es tarde.

La información de la planta suele estar repartida: un dato en el tablero, otro en una planilla, otro en la cabeza del operador del turno anterior. Integramos los equipos que ya tiene en un sistema de supervisión, para que usted vea en una sola pantalla qué está pasando ahora y tenga el histórico cuando haya que explicar qué pasó.

Así se ve en la práctica

  • Una pantalla con el estado real de la planta, en vivo
  • Histórico consultable para sustentar un reclamo o una auditoría
  • Informes de producción y consumo que se generan solos
  • Avisos al celular cuando una variable se sale de rango
  • Equipos de distintas marcas hablando entre sí, sin cambiarlos
Detalle técnico

Arquitecturas SCADA y HMI; historización de variables y generación automática de informes; integración de equipos por Modbus RTU y TCP, Profibus, Profinet, Ethernet/IP, OPC UA y HART; pasarelas para equipos legados; telemetría de estaciones remotas; conexión con sistemas de gestión para trazabilidad de producción.

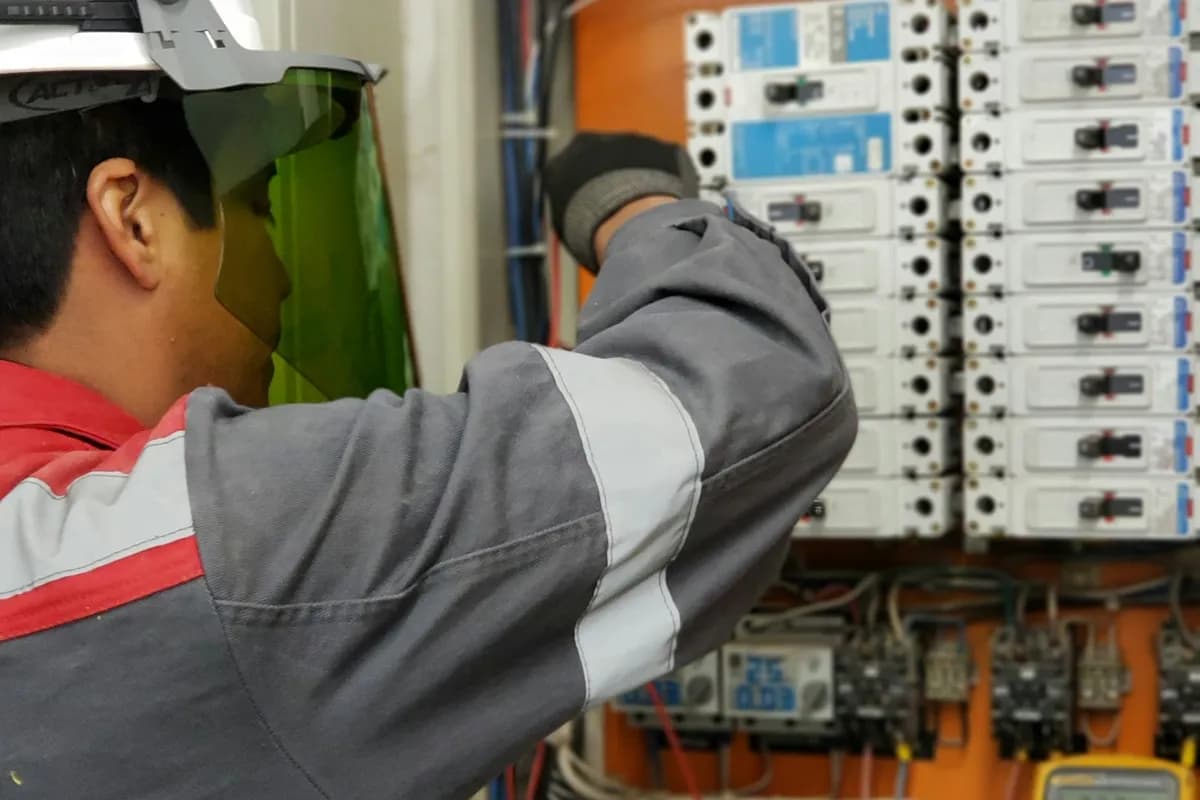
Técnico inspeccionando las conexiones de un tablero de control
04

Mantenimiento predictivo y confiabilidad

La falla avisa. Casi siempre, meses antes.

Un rodamiento que empieza a fallar cambia su vibración; una conexión floja se calienta; un motor desalineado consume de más. Todo eso se puede medir antes de que el equipo se detenga. Montamos un programa de inspecciones con termografía y análisis de vibraciones para que usted decida cuándo intervenir, en vez de enterarse un domingo a las tres de la mañana.

Así se ve en la práctica

  • Inspecciones programadas con informe de qué está empezando a fallar
  • Prioridad clara: qué atender ya y qué puede esperar al próximo paro
  • Menos paradas imprevistas y menos horas extra de emergencia
  • Respaldo técnico para justificar un cambio de equipo ante gerencia
  • Historial por equipo, para ver si el problema se repite
Detalle técnico

Termografía infrarroja con informe por severidad; análisis de vibraciones en máquina rotativa con diagnóstico de desbalanceo, desalineación, holgura y daño en rodamientos; alineación láser; análisis de causa raíz; definición de planes de mantenimiento por criticidad y construcción de indicadores de disponibilidad y tiempo medio entre fallas.

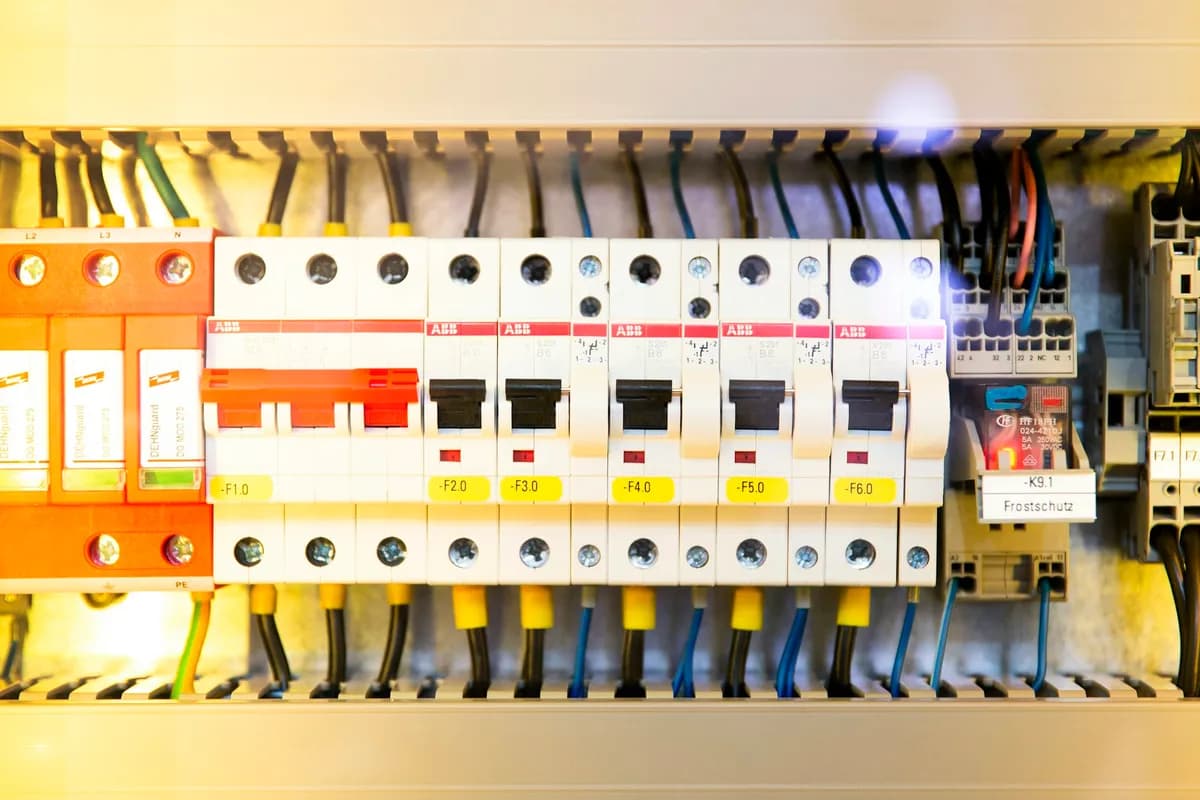
Tablero eléctrico industrial con interruptores y cableado ordenado
05

Mantenimiento eléctrico y tableros de control

El tablero es donde primero se nota el descuido, y donde más caro se paga.

Tableros sin marcar, planos que no corresponden, un borne flojo que lleva meses calentando. Cuando algo falla ahí, nadie sabe qué alimenta qué y la parada se alarga horas. Hacemos mantenimiento de sus subestaciones, tableros y motores, dejamos todo identificado y le entregamos los planos actualizados de lo que realmente hay instalado.

Así se ve en la práctica

  • Tableros limpios, apretados, identificados y con su plano al día
  • Revisión de protecciones para que actúen cuando deben
  • Diseño y construcción de tableros nuevos cuando hace falta
  • Mantenimiento de motores y arrancadores antes de que se quemen
  • Informe con lo encontrado y lo que conviene corregir
Detalle técnico

Mantenimiento preventivo y correctivo de redes eléctricas en baja y media tensión; subestaciones, celdas y transformadores; pruebas de aislamiento, resistencia de contactos y puesta a tierra; coordinación y ajuste de protecciones; diseño y montaje de tableros de fuerza y control; variadores de velocidad y arrancadores suaves; levantamiento de planos unifilares y de control conforme a obra.

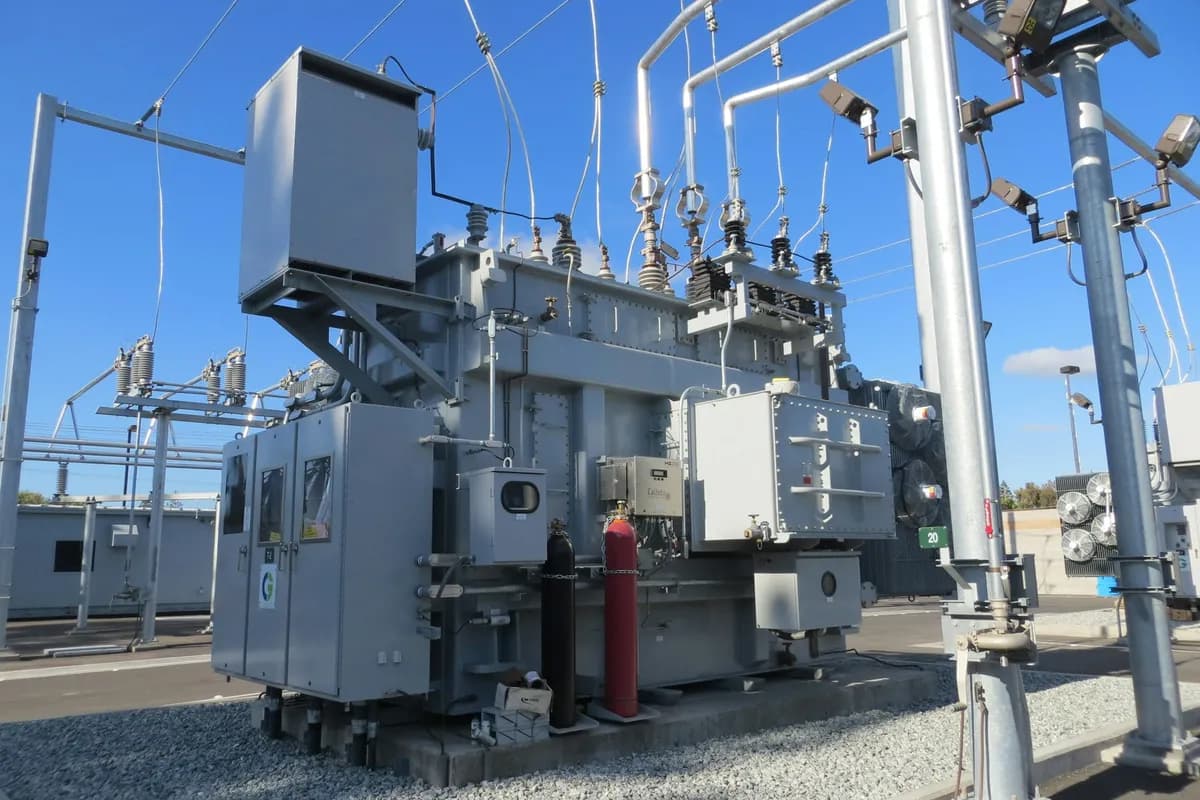
Subestación eléctrica con transformador de potencia
06

Estudios de calidad de la energía

Si los equipos se dañan sin explicación, la explicación suele estar en la red.

Variadores que se disparan sin motivo, tarjetas que se queman, un factor de potencia que le está costando una penalización en la factura. Casi siempre hay una causa medible detrás. Instalamos equipos de medición durante varios días, analizamos lo que pasa en su red y le decimos qué corregir y cuánto se recupera al corregirlo.

Así se ve en la práctica

  • Medición real durante varios días, no una foto de un momento
  • Explicación de por qué se están dañando esos equipos
  • Cálculo de lo que está pagando de más en la factura
  • Propuesta de corrección con su retorno estimado
  • Verificación posterior de que el problema quedó resuelto
Detalle técnico

Registro de calidad de energía conforme a IEC 61000-4-30; análisis de armónicos, huecos de tensión, transitorios, desbalance y parpadeo; evaluación de factor de potencia y dimensionamiento de bancos de condensadores con filtros desintonizados; estudio de cargabilidad y termografía de acometidas; informe con acciones correctivas y estimación de ahorro.

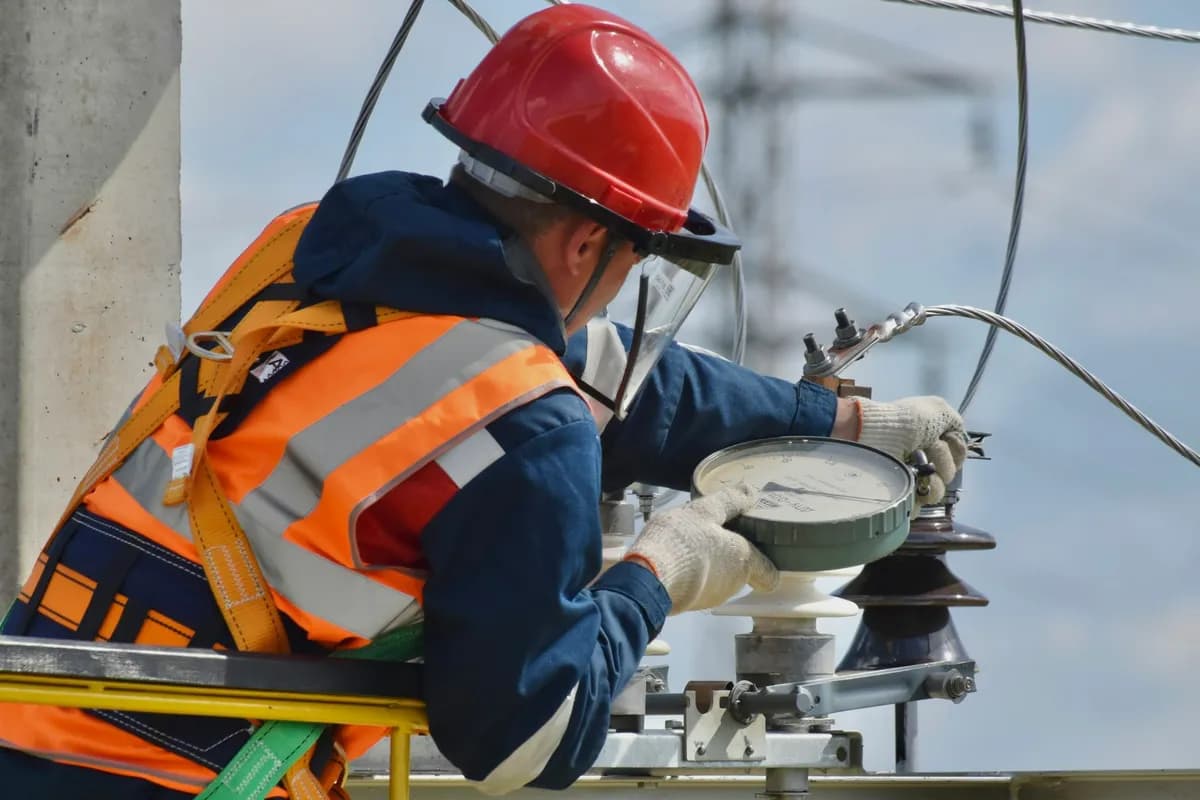
Técnico con arnés y casco trabajando en equipo de altura
07

Paradas de planta y montajes electromecánicos

En una parada, la diferencia entre ganar y perder dinero son las horas.

Una parada programada tiene fecha de inicio y fecha de arranque, y todo lo que se corra cuesta producción. Planificamos y ejecutamos el trabajo de instrumentación, eléctrico y de control de su parada, con cronograma, personal y materiales definidos antes de empezar, para que la planta vuelva a producir el día que se dijo.

Así se ve en la práctica

  • Alcance y cronograma acordados antes de bajar la planta
  • Un responsable en sitio durante toda la parada
  • Avance reportado a diario, sin sorpresas al final
  • Pruebas y puesta en marcha acompañadas hasta que produzca estable
  • Entrega documentada de todo lo que se intervino
Detalle técnico

Planeación y ejecución de paradas mayores y menores; montaje electromecánico y de instrumentación; tendido de bandejas, canalizaciones y cableado de fuerza, control y señal; pruebas de lazo, precomisionamiento y comisionamiento; puesta en marcha asistida; personal técnico certificado para trabajo en alturas, espacios confinados y trabajo en caliente.

Formas de empezar

Paquetes de arranque. 

Para quienes prefieren un punto de partida definido, con alcance y tiempo acotados.

1 a 2 semanas

Diagnóstico de planta

El punto de partida sin riesgo. Recorremos su planta, revisamos instrumentación, tableros y lazos de control, y entregamos un informe con lo que está fallando y en qué orden conviene atenderlo. Lo que invierta se le abona si decide continuar.

Quiero empezar por aquí
Servicio continuo
Arranca más rápido

Ruta predictiva trimestral

Termografía y análisis de vibraciones en los equipos críticos, cada tres meses, con informe de severidad y recomendación. Es el servicio que primero se paga solo: una parada imprevista evitada suele cubrirlo entero.

Quiero empezar por aquí
2 a 4 semanas

Puesta a punto de lazos

Para plantas que operan en manual lo que debería estar en automático. Revisión, calibración y sintonía de los lazos críticos, con medición de la mejora antes y después.

Quiero empezar por aquí
Servicio continuo

Plan de calibración anual

Para quien tiene que responder ante una auditoría. Inventario de instrumentos, calendario de recalibración y certificados trazables al día, sin que nadie tenga que acordarse de las fechas.

Quiero empezar por aquí

Cómo trabajamos

De la visita al arranque. 

01

Visita técnica a la planta

Sin costo y sin compromiso. Vamos, miramos el equipo o el proceso del que nos habló y le decimos con franqueza si hay algo que valga la pena intervenir.

02

Propuesta con alcance y precio cerrado

Un documento con lo que se hace, con qué personal, en cuánto tiempo y cuánto cuesta. Sin ítems abiertos que aparecen al final.

03

Ejecución con avance reportado

Trabajamos dentro de su ventana de producción, con un responsable en sitio y reporte diario. Usted sabe todos los días dónde va el trabajo.

04

Pruebas, entrega y documentación

Se prueba con la planta operando, se mide lo que mejoró y se entregan certificados, planos conforme a obra e informe de cierre.

Para hablar el mismo idioma

Glosario rápido. 

Los términos que va a escuchar en cualquier conversación técnica, explicados como se los explicaríamos a un cliente.

Instrumentación
Los equipos que miden lo que pasa en el proceso: presión, temperatura, caudal, nivel.
Lazo de control
El conjunto de medir, comparar y corregir que mantiene una variable donde debe estar.
Calibración
Comprobar contra un patrón certificado que un instrumento mide lo que dice medir.
PLC
El computador industrial que ejecuta la lógica de la máquina o del proceso.
SCADA
El sistema que muestra en pantalla lo que ocurre en la planta y guarda el histórico.
Termografía
Fotografía de temperatura que revela conexiones calientes antes de que fallen.
Análisis de vibraciones
Medición que detecta desgaste en una máquina rotativa meses antes de la falla.
Calidad de la energía
Qué tan limpia y estable llega la electricidad. Cuando es mala, daña equipos.
Parada de planta
Ventana programada en la que se detiene producción para intervenir lo que no se puede en marcha.

Antes de escribirnos

Preguntas frecuentes. 

+

¿Cuánto cuesta un mantenimiento predictivo para mi planta?

Depende de cuántos equipos críticos tenga y de la frecuencia de inspección. Por eso empezamos con un diagnóstico de 1 a 2 semanas que recorre la planta y le dice qué equipos conviene incluir y qué cuesta la ruta; lo que invierta en él se le abona si decide continuar.

+

¿Pueden trabajar sin parar la producción?

Buena parte del trabajo sí: termografía, análisis de vibraciones, calibración de instrumentos en línea y estudios de calidad de energía se hacen con la planta operando. Lo que exige parada se planifica dentro de la ventana que usted defina, con cronograma acordado antes de bajar el equipo.

+

¿Los certificados de calibración sirven para una auditoría?

Sí. Calibramos con patrones trazables y entregamos certificado por instrumento con su incertidumbre asociada, que es lo que un auditor le va a pedir. También dejamos el calendario de recalibración para que ninguno se venza sin aviso.

+

¿Trabajan con equipos de cualquier marca?

Sí. Integramos equipos de distintos fabricantes por sus protocolos estándar y, cuando hay equipo antiguo que no se comunica, se resuelve con una pasarela. Cambiar de marca rara vez es necesario y casi nunca es la opción más barata.

+

¿Atienden fuera de Cartagena?

Sí. Operamos desde Cartagena y atendemos plantas en Barranquilla, Santa Marta, el eje industrial del Caribe y el resto del país. Para trabajos programados el desplazamiento se incluye en la propuesta desde el principio.

+

¿Su personal está certificado para trabajo de alto riesgo?

Sí. El equipo cuenta con competencias vigentes para trabajo en alturas, espacios confinados y trabajo en caliente, y cumplimos el procedimiento de permisos de su planta. Presentamos la documentación del personal antes de ingresar.

+

¿La visita técnica tiene costo?

No. La primera visita es sin costo y sin compromiso. Vamos a su planta, miramos el equipo o el proceso del que nos habló y le decimos con franqueza si hay algo que valga la pena intervenir; si no lo hay, se lo decimos.

¿Su caso no aparece en la lista? 

Cuéntenos qué equipo o qué proceso lo tiene preocupado. Vamos a su planta, lo miramos y le decimos con franqueza si hay algo que valga la pena intervenir, qué costaría y qué recupera. La visita es sin costo y sin compromiso.

sales@voltac.com.co · +57 305 246 1088